Когда вы держите в руках прямую металлическую трубу, она кажется простой и понятной деталью, но стоит только задуматься о превращении её в сложную пространственную конструкцию, как открывается целый мир нюансов, физики и настоящего мастерства. Гибка труб — это не просто механическое воздействие на металл, а тонкий процесс управления внутренними напряжениями материала, где каждый градус поворота и каждый миллиметр смещения имеют критическое значение для прочности и эстетики будущего изделия. Если вы хотите глубже понять профессиональные подходы к этому ремеслу или ищете качественные услуги, то подробнее про гибку можно узнать на https://smartcompletion.com/services/gibka-trub/, но даже базовое понимание теории поможет вам избежать множества дорогостоящих ошибок в собственных проектах. В этой статье мы не будем ограничиваться сухими справочниками, а пройдем весь путь от выбора правильного оборудования до понимания того, почему иногда труба ломается именно там, где вы меньше всего этого ожидали.
Многие начинающие мастера и даже опытные строители часто недооценивают сложность этого процесса, считая, что достаточно просто приложить силу в нужном месте, чтобы получить желаемый результат. Однако реальность такова, что без учета пластичности металла, радиуса изгиба и особенностей конкретной марки стали или алюминия вы рискуете получить не функциональную деталь, а бракованную заготовку с трещинами, заломами или критическим утонением стенки. Именно поэтому мы решили создать этот подробный материал, который станет вашим надежным путеводителем в мире обработки трубного проката, независимо от того, планируете ли вы собрать каркас для теплицы на даче или проектируете сложные трубопроводные системы для промышленного объекта.
Физика процесса: что на самом деле происходит с металлом при изгибе
Прежде чем браться за инструмент, крайне важно понять, какие процессы протекают внутри материала, ведь металл — это не пластилин, и он сопротивляется деформации по своим собственным законам. Когда вы начинаете гнуть трубу, её поперечное сечение перестает быть симметричным: внешняя сторона изгиба испытывает колоссальные растягивающие нагрузки, в то время как внутренняя сторона сжимается. В самой толще стенки существует так называемая нейтральная ось — воображаемая линия, которая не растягивается и не сжимается, и именно относительно неё происходят все расчеты развертки и упругого последействия.
Самая большая опасность кроется в неравномерности этих нагрузок, потому что при чрезмерном растяжении внешней стенки металл может достичь предела своей пластичности и дать трещину, которая порой бывает незаметна невооруженным глазом, но проявится под давлением или вибрацией. На внутренней стороне дуги ситуация обратная: материалу некуда деваться, и он начинает морщиться, образуя гофры или складки, которые не только портят внешний вид, но и создают турбулентность потока, если речь идет о транспортировке жидкостей или газов. Понимание баланса между этими силами позволяет опытному мастеру интуитивно чувствовать момент, когда нужно сбавить темп, изменить опору или применить дополнительную оснастку для поддержки стенок трубы.
Нельзя забывать и о таком явлении, как пружинение или упругое восстановление, которое является головной болью для всех, кто работает с высокопрочными сплавами. После снятия нагрузки труба стремится частично вернуться в исходное состояние, «отпружинивая» на несколько градусов назад, и этот угол зависит от множества факторов: марки материала, диаметра, толщины стенки и даже температуры окружающей среды. Профессионалы всегда делают пробные гибы на обрезках, чтобы определить коэффициент пружинения для конкретной партии металла, и лишь потом вносят поправки в настройки станка, иначе серийное производство превратится в лотерею, где каждая вторая деталь пойдет в брак.
Ключевые параметры, определяющие качество гиба
Чтобы систематизировать знания и сделать процесс предсказуемым, инженеры используют ряд стандартных параметров, знание которых отличает осознанную работу от кустарного эксперимента. Эти величины взаимосвязаны, и изменение одной из них неизбежно влияет на все остальные, создавая сложную матрицу зависимостей, которую необходимо учитывать еще на этапе проектирования.
- Минимальный радиус изгиба: это критически важный параметр, который показывает, насколько круто можно согнуть трубу без разрушения; обычно он выражается через диаметр трубы (например, 2D, 3D), и чем тоньше стенка, тем больше должен быть этот радиус.
- Угол гиба: геометрическая характеристика поворота оси трубы, которую следует задавать с учетом компенсации упругого восстановления, так как выставленные на станке 90 градусов могут превратиться в 87 после разгрузки.
- Овальность сечения: допустимая степень сплющивания трубы в зоне деформации, которая регламентируется ГОСТами и техническими условиями, поскольку сильная овализация снижает пропускную способность и несущую способность конструкции.
- Утонение стенки: процентное уменьшение толщины металла на внешней стороне изгиба, которое не должно превышать допустимых норм, иначе деталь потеряет расчетную прочность и может выйти из строя под нагрузкой.
- Длина прямого участка: минимальное расстояние от конца трубы до начала изгиба или между двумя соседними гибами, необходимое для надежного зажима инструментом и предотвращения деформации торцов.
Обзор технологий: от ручной силы до лазерного контроля
Мир гибки труб невероятно разнообразен, и выбор метода зависит не только от бюджета, но и от требований к точности, объему партии и сложности геометрии изделия. Не существует универсального способа, который одинаково хорошо подходил бы для медной трубки кондиционера и для толстостенного нефтепровода, поэтому давайте подробно разберем основные технологии, чтобы вы могли сделать осознанный выбор для своих задач.
Холодная гибка: классика металлообработки
Это наиболее распространенный метод, при котором деформация производится при комнатной температуре без предварительного нагрева заготовки. Холодная гибка сохраняет структуру металла неизменной, что важно для сохранения его коррозионной стойкости и механических свойств, однако она требует значительных усилий и мощного оборудования. Данный способ идеально подходит для пластичных материалов вроде меди, алюминия, низкоуглеродистых сталей и некоторых видов нержавейки, позволяя получать высокую точность и отличную чистоту поверхности.
Главным преимуществом холодной гибки является скорость и возможность автоматизации процесса, особенно при использовании станков с ЧПУ, которые могут воспроизводить сложные трехмерные траектории с точностью до десятых долей миллиметра. Однако у этого метода есть свои ограничения: нельзя гнуть слишком толстые стенки малого диаметра без риска разрыва, а также сложно работать с закаленными или титановыми сплавами, которые требуют особого подхода. При холодной гибке особенно важно использовать качественную смазку и правильную оснастку, чтобы минимизировать трение и предотвратить появление задиров на поверхности трубы.
Горячая гибка: когда металл становится послушным
Если вы столкнулись с толстостенными трубами большого диаметра или материалами с низкой пластичностью, холодная обработка может оказаться невозможной или экономически нецелесообразной, и тогда на помощь приходит нагрев. Горячая гибка подразумевает локальный или общий разогрев зоны деформации до температур пластичности (обычно 800–1100°C для сталей), что радикально снижает сопротивление материала и позволяет формировать очень малые радиусы без разрушения. Этот метод широко используется в энергетике, судостроении и при изготовлении нестандартных фитингов, которые невозможно купить готовыми.
Но у медали есть и обратная сторона: нагрев меняет микроструктуру металла, что может потребовать последующей термической обработки для восстановления свойств, а также приводит к образованию окалины и короблению. Контроль температуры здесь критически важен, ведь перегрев может вызвать пережог зерен и необратимую потерю прочности, а недогрев сделает процесс бессмысленным. Кроме того, горячая гибка — это более медленный и трудоемкий процесс, требующий квалифицированного персонала и специального нагревательного оборудования (индукционного, газового или печного), поэтому её применяют только там, где другие методы бессильны.
Индукционная гибка: высокие технологии для ответственных задач
Это современный и высокоточный разновидность горячей гибки, при которой нагрев осуществляется узким индукционным кольцом, перемещающимся вдоль трубы синхронно с процессом формовки. Такая технология обеспечивает уникальное сочетание преимуществ: зона нагрева очень локализована, что минимизирует влияние на соседние участки, а охлаждение водой сразу после выхода из индуктора выполняет функцию закалки, повышая прочность изогнутого участка. Индукционная гибка незаменима для производства отводов высокого давления, паропроводов и элементов аэрокосмической техники, где требования к качеству и надежности максимальны.
Типы оборудования: какой станок выбрать для ваших целей
Выбор станка определяет возможности вашей мастерской, и ошибка на этом этапе может стоить очень дорого, либо в виде неиспользуемого железа, либо в виде постоянного брака. Рынок предлагает огромное разнообразие решений, от простейших ручных приспособлений до роботизированных комплексов, и чтобы не запутаться, давайте классифицируем их по принципу действия и назначению.
| Тип станка | Принцип действия | Для каких задач подходит | Ограничения |
|---|---|---|---|
| Ручной трубогиб | Мускульная сила оператора через рычаг | Сантехника, тонкие трубки, редкие работы | Тяжелый труд, низкая точность, малый диаметр |
| Роликовый (вальцовочный) | Прокатка между тремя валками | Дуги, кольца, арки, большие радиусы | Не делает резкие углы, оставляет следы |
| Дорновый (протяжной) | Гибка вокруг неподвижного ролика с поддержкой изнутри | Точные углы, тонкостенные трубы, автопром | Сложная настройка, стоимость оснастки |
| Станок с ЧПУ | Автоматическое управление всеми осями | Серийное производство, сложная 3D-геометрия | Высокая цена, требует квалифицированного программиста |
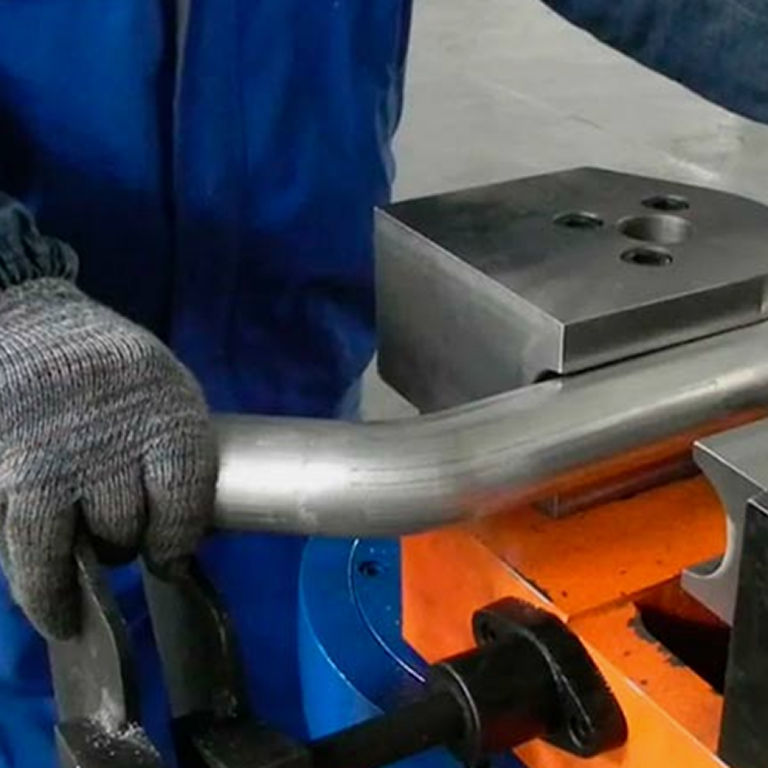
Роликовые трубогибы заслуживают отдельного внимания, так как они являются самыми универсальными для строительных и декоративных задач, позволяя гнуть профильные и круглые трубы на большие радиусы. Их принцип прост: два нижних вала являются опорными, а верхний опускается, создавая прогиб, и при многократном прокатывании труба постепенно принимает форму дуги. Это идеальный выбор для изготовления навесов, теплиц, лестничных перил и элементов дизайна, но будьте готовы к тому, что получить на таком станке точный угол в 90 градусов практически невозможно — он создан для плавных кривых.
Дорновые станки — это уже совсем другой уровень, предназначенный для тех случаев, когда качество гиба должно быть безупречным. Внутри трубы в зону деформации вводится специальный стержень (дорн), который поддерживает стенку изнутри, предотвращая образование складок и сохраняя круглое сечение даже при очень малых радиусах. Без дорновой гибки невозможно представить современное автомобилестроение, авиастроение и производство мебели, где используются тонкостенные трубы с высокими эстетическими требованиями. Однако каждая новая конфигурация требует своего комплекта оснастки (дорн, прижим, ложемент), что делает единичные заказы на таких станках экономически невыгодными.
Работа с разными материалами: особенности, которые нельзя игнорировать
Каждый металл ведет себя при гибке по-своему, и то, что прекрасно работает со сталью, может мгновенно испортить алюминиевую или медную заготовку. Игнорирование специфики материала — самая частая причина неудач у новичков, поэтому давайте разберем особенности основных сплавов, с которыми вам придется сталкиваться.
Нержавеющая сталь: капризная красавица
Нержавейка ценится за долговечность и внешний вид, но она обладает высоким пределом текучести и склонностью к наклепу, что делает её одним из самых сложных материалов для гибки. Она требует значительно больших усилий, чем обычная сталь, и при этом быстро теряет пластичность при деформации, поэтому часто приходится делать промежуточные отжиги для сложных деталей. Кроме того, нержавеющая сталь склонна к задиранию, поэтому использование специальной смазки и полированной оснастки является обязательным условием, а не рекомендацией.
При работе с нержавейкой также важно помнить о проблеме межкристаллитной коррозии, которая может возникнуть в зоне термического влияния при сварке или неправильной горячей гибке. Для предотвращения этого явления следует использовать стабилизированные марки стали (с добавками титана или ниобия) или проводить стабилизирующую термообработку после формирования. Также учитывайте, что разные серии нержавейки (аустенитные 304/316, ферритные 430, мартенситные 420) имеют кардинально разные характеристики пластичности, и то, что легко гнется в одной марке, может треснуть в другой при том же радиусе.
Алюминий и его сплавы: легкость с подвохом
Алюминий кажется мягким и податливым, но многие его сплавы (особенно серии 6xxx и 7xxx в закаленном состоянии) обладают низкой пластичностью и могут треснуть при гибке без предупреждения. Ключевое правило для алюминия — соблюдение направления волокон: гибку следует производить поперек направления прокатки, иначе риск разрыва возрастает многократно. Также алюминий чувствителен к скорости деформации: слишком быстрый изгиб может привести к хрупкому разрушению, поэтому рекомендуется снижать скорость подачи на станке.
Еще одна особенность алюминия — его склонность к адгезии с инструментом, из-за чего на поверхности трубы могут оставаться отметины и царапины. Чтобы этого избежать, используйте оснастку из пластика, бронзы или с тефлоновым покрытием, а также обильную смазку. Если вы работаете с термоупрочняемыми сплавами, помните, что после гибки их свойства могут измениться, и в некоторых случаях требуется повторная закалка и старение для восстановления прочностных характеристик.
Медь и латунь: дружелюбные, но требующие аккуратности
Эти материалы традиционно считаются самыми удобными для гибки благодаря высокой пластичности, но и здесь есть свои подводные камни. Медь быстро нагартовывается (упрочняется) при деформации, становясь жесткой и хрупкой, поэтому при сложных формах может потребоваться отжиг для восстановления мягкости. Латунь, особенно свинцовистая, может быть склонна к растрескиванию под напряжением, поэтому избегайте резких ударов и чрезмерных скоростей деформации.
При гибке медных труб для сантехники и холодильной техники особое внимание уделяйте чистоте внутренней поверхности, так как любая стружка или окалина, попавшая внутрь, может впоследствии вывести из строя компрессор или клапан. Используйте заглушки или продувку воздухом после каждого этапа обработки. Также помните, что медь имеет высокий коэффициент теплового расширения, что следует учитывать при проектировании трубопроводов, работающих в широком диапазоне температур.
Типичные дефекты и как их избежать: школа ошибок
Даже опытные мастера периодически сталкиваются с браком, но отличие профессионала от любителя заключается в умении диагностировать причину дефекта и устранять её, а не просто выбрасывать испорченную деталь. Давайте разберем самые распространенные проблемы и способы их решения, чтобы ваш путь к мастерству был короче и дешевле.
Заломы и складки на внутренней стороне
Это классический признак того, что стенка трубы потеряла устойчивость при сжатии. Причины могут быть разными: слишком малый радиус изгиба для данной толщины стенки, отсутствие внутренней поддержки (дорна) или неправильно настроенный прижим. Решение лежит в плоскости увеличения радиуса, использования дорновой оправки или применения трубы с большей толщиной стенки. Иногда помогает увеличение давления прижима, но здесь важно не перестараться, чтобы не вызвать утонение внешней стенки.
Трещины на внешней стороне
Трещины свидетельствуют о превышении предела пластичности материала на растяжение. Это может быть вызвано использованием непластичной марки металла, наличием поверхностных дефектов на исходной трубе, слишком быстрым темпом гибки или недостаточным радиусом. Проверьте сертификат на металл, осмотрите поверхность трубы перед обработкой, снизьте скорость и попробуйте увеличить радиус. Для некоторых сплавов единственным выходом может стать предварительный нагрев зоны гиба.
Чрезмерная овальность и сплющивание
Если труба теряет круглую форму, это говорит о недостаточной поддержке стенок во время деформации. Убедитесь, что ложемент (нижний ролик) точно соответствует диаметру трубы, а прижим обеспечивает равномерное давление по всей ширине контакта. Использование дорна или наполнителя (песок, легкоплавкий сплав, полимер) эффективно решает эту проблему для тонкостенных труб. Также проверьте износ оснастки: истертые ролики и ложемента перестают фиксировать трубу должным образом.
Неточность угла и размеров
Разброс размеров чаще всего связан с нестабильностью упругого восстановления или люфтами в механизме станка. Проведите серию тестовых гибов для определения среднего значения пружинения и внесите коррекцию в программу или шкалу станка. Проверьте крепление оснастки, состояние подшипников и приводов. Для серийного производства внедрите статистический контроль качества, отслеживая тренды износа инструмента и изменения свойств материала от партии к партии.
Безопасность и организация рабочего места: фундамент успеха
Гибка труб — это работа с тяжелыми металлическими заготовками и мощным оборудованием, где пренебрежение техникой безопасности может привести к серьезным травмам или повреждению дорогостоящей техники. Безопасность начинается не с каски, а с правильной организации пространства: убедитесь, что вокруг станка достаточно свободного места для маневрирования длинномерными заготовками, пол ровный и нескользкий, а освещение достаточное для контроля процесса и чтения показаний приборов.
Всегда используйте средства индивидуальной защиты: очки или щиток для защиты глаз от возможного отлетающей окалины и стружки, плотную одежду без свисающих элементов, которые могут быть захвачены вращающимися частями, и защитные ботинки с металлическим подноском. Никогда не работайте на станке в одиночку при обработке длинных или тяжелых труб — вам нужен помощник для поддержки заготовки и страховки. Перед каждым включением проверяйте исправность аварийных кнопок, ограждений и блокировок, и никогда не отключайте системы безопасности ради «удобства» или «скорости».
Регулярное техническое обслуживание оборудования — это тоже вопрос безопасности, а не только качества продукции. Смазывайте движущиеся части согласно регламенту, проверяйте затяжку крепежа, контролируйте состояние гидравлических шлангов и электрических соединений. Изношенный инструмент не только портит изделие, но и может сломаться в самый неподходящий момент, нанеся травму оператору. Ведите журнал обслуживания и фиксируйте все неполадки, даже мелкие, чтобы предотвратить крупные аварии в будущем.
Тренды и будущее: куда движется индустрия гибки
Технологии не стоят на месте, и современная гибка труб трансформируется под влиянием цифровизации, новых материалов и экологических требований. Все большее распространение получают станки с полным электрическим приводом, которые заменяют гидравлику, обеспечивая более высокую точность, энергоэффективность и чистоту производства. Электрические сервоприводы позволяют программировать сложные профили скорости и усилия, адаптируя процесс под поведение конкретного материала в реальном времени.
Интеграция с CAD/CAM системами и цифровыми двойниками сокращает время подготовки производства и количество пробных гибов до минимума. Теперь инженер может смоделировать процесс гибки в виртуальной среде, учесть пружинение, утонение и овальность еще до того, как первая труба будет загружена в станок. Развитие аддитивных технологий и 3D-печати металлом создает новую конкуренцию традиционной гибке в нише сложных штучных изделий, но массовое производство трубных конструкций остается за специализированным оборудованием.
Экологический аспект также набирает вес: производители стремятся снизить расход энергии, использовать биоразлагаемые смазки и минимизировать количество отходов за счет оптимизации раскроя и снижения процента брака. Переработка обрезков и восстановление изношенной оснастки становятся стандартом для ответственных предприятий. Будущее гибки труб — это синтез векового опыта работы с металлом и передовых цифровых технологий, открывающий новые горизонты для архитекторов, инженеров и дизайнеров.
Заключение: мастерство как путь постоянного развития
Гибка труб — это удивительное сочетание древнего ремесла и высоких технологий, где успех зависит не только от наличия современного оборудования, но и от глубокого понимания природы металла, внимательности к деталям и готовности постоянно учиться. Каждая новая задача, каждый нестандартный материал и каждая сложная геометрия — это возможность расширить свои компетенции и приблизиться к совершенству. Не бойтесь экспериментировать на обрезках, анализируйте свои ошибки, изучайте литературу и общайтесь с коллегами, ведь в этом сообществе принято делиться знаниями.
Помните, что за каждой идеально согнутой трубой стоят часы расчетов, десятки пробных образцов и годы накопленного опыта, и этот путь невозможно пройти мгновенно. Но награда за упорство велика: способность превращать прямой кусок металла в изящную и функциональную деталь дарит неповторимое чувство созидания и профессиональной гордости. Надеемся, что эта статья стала для вас полезным ориентиром в увлекательном мире гибки труб, и желаем вам точных гибов, качественного металла и безопасной работы!